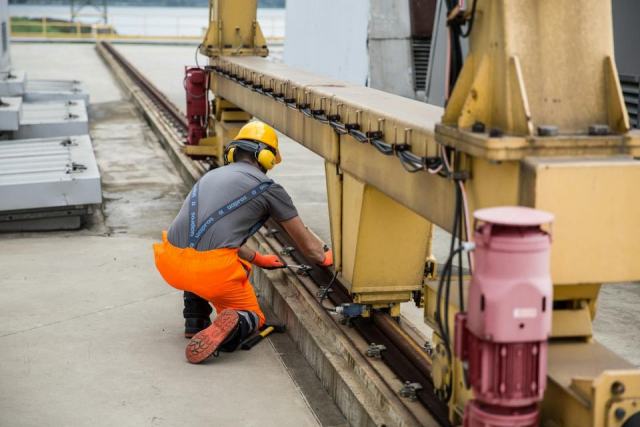
Une bande transporteuse décentrée de quelques millimètres finit par se déchirer. La maintenance d'un tapis roulant industriel sert à repérer cette dérive avant la panne du convoyeur : maintenance préventive, inspection régulière de chaque rouleau, nettoyage des tapis, tension vérifiée et pièces d'usure changées à temps.
Trois réflexes pour un convoyeur fiable
- Un contrôle visuel court et fréquent vaut mieux qu'une grosse révision annuelle : la plupart des pannes s'annoncent par un bruit, une vibration ou un décentrage.
- Le programme de maintenance préventive se règle sur les conditions réelles du site (poussière, humidité, cadence), pas sur une fréquence standard.
- Chaque intervention se consigne : l'historique permet de passer d'une maintenance curative à une maintenance prédictive.
Pourquoi un arrêt de convoyeur coûte autant à une PME industrielle
Dans une usine, le tapis de convoyeur relie les postes entre eux. Quand il s'arrête, ce n'est pas une machine qui tombe en panne, c'est tout le flux qui se bloque : les opérateurs en amont attendent, les produits en cours s'accumulent, les expéditions glissent. Le coût d'un arrêt ne se limite donc pas à la pièce changée. Il comprend les heures de main-d'œuvre immobilisée, les produits perdus (en industrie agroalimentaire, un lot bloqué trop longtemps peut devenir invendable), les pénalités de retard et parfois les heures supplémentaires pour rattraper la production.
Pour un dirigeant, l'arrêt imprévu pèse aussi sur la trésorerie : une semaine de livraisons décalées repousse les encaissements alors que les charges, elles, tombent à date fixe. C'est pour cela que la maintenance des convoyeurs mérite une ligne à part dans le budget, au même titre que l'assurance ou l'entretien des véhicules. Une entreprise qui suit déjà de près son besoin en fonds de roulement comprend vite qu'un arrêt de ligne se traduit en jours de stock et en factures retardées.
Les causes des arrêts les plus coûteux sont presque toujours les mêmes : usure de la bande transporteuse, défaut d'alignement, roulements défectueux, accumulation de résidus sur les tambours et les rouleaux. Aucune n'est soudaine. Toutes laissent des signes plusieurs jours, parfois plusieurs semaines, avant la casse. Pour limiter ces risques, beaucoup d'industriels confient la réparation d'un convoyeur à bandes à des techniciens capables d'intervenir rapidement avant que le problème ne s'aggrave.
Préventive, corrective, prédictive : trois façons d'entretenir un convoyeur
On distingue trois types de maintenance industrielle, qui se combinent plus qu'ils ne s'opposent.
- Maintenance curative (ou corrective)
- On intervient après la panne. C'est la seule solution face à un incident imprévisible (corps étranger qui entaille la bande, choc d'un chariot), mais c'est la plus chère quand elle devient la règle : l'arrêt n'est pas planifié, la pièce n'est pas forcément en stock et le technicien travaille dans l'urgence.
- Maintenance préventive
- On intervient à intervalles fixés, avant la panne : inspection, lubrification et nettoyage, réglage de la tension, remplacement des éléments d'usure selon leur durée de vie connue. C'est le socle de tout programme sérieux pour une installation de convoyage.
- Maintenance prédictive
- On mesure l'état réel de l'équipement (vibrations, température des paliers, intensité absorbée par le moteur, épaisseur de la bande) et on intervient quand une valeur dérive. Elle demande des capteurs et un suivi, mais elle évite de changer trop tôt une pièce encore saine.
Pour une PME, la voie réaliste consiste à bâtir d'abord une maintenance préventive solide, puis à ajouter de la mesure là où les arrêts coûtent le plus. Le passage au prédictif n'a de sens que si les relevés sont lus et suivis d'effet.
Les points à contrôler sur un tapis roulant industriel
Une bonne inspection suit toujours le même parcours, de l'entraînement au retour de bande. Voici les éléments qui concentrent la majorité des défaillances.
La bande et ses jonctions
On vérifie l'état de surface (coupures, arrachements, revêtement qui se décolle), les bords (effilochage signe d'un frottement latéral) et surtout les jonctions, vulcanisées ou agrafées, qui restent le point faible d'une bande. Une agrafe qui se soulève ou une jonction qui se délamine annonce une rupture. Sur une bande modulaire en plastique, ce sont les axes et les maillons cassés qu'il faut repérer.
L'alignement et la tension
Vérifier l'alignement consiste à observer si la bande reste centrée sur toute sa longueur, à vide puis en charge. Un décentrage provient souvent d'un rouleau grippé, d'un tambour encrassé, d'une charge mal répartie ou d'une structure déformée. La tension se contrôle selon les indications du fabricant : trop faible, la bande patine sur le tambour moteur ; trop forte, elle fatigue les roulements et allonge la bande prématurément.
Rouleaux, tambours et roulements
Un rouleau qui ne tourne plus use la bande à chaque passage. Le contrôle visuel se double d'une écoute : un roulement fatigué grince, cogne ou chauffe. Le revêtement des tambours et des poulies (garnissage caoutchouc) s'use aussi ; lisse, il fait patiner la bande transporteuse. Réaliser ce contrôle rouleau par rouleau, en marquant ceux à surveiller, permet à l'équipe de vérifier à la visite suivante si le problème s'aggrave.
Motorisation, sécurité et propreté
Côté entraînement, on regarde le niveau d'huile du réducteur, l'état des chaînes ou courroies, l'échauffement du moteur. La vérification des organes de sécurité ne se saute jamais : arrêts d'urgence et câbles d'arrêt, carters de protection, capteurs de déport de bande. Enfin, les racleurs et les zones de chargement : un racleur usé laisse passer de la matière qui colle aux rouleaux de retour et finit par décentrer la bande.
Nettoyage des tapis de convoyeur : méthode et fréquence
Le nettoyage régulier n'est pas une question d'apparence. Les résidus collés modifient le diamètre des rouleaux et des tambours, ce qui suffit à faire dériver la bande. En industrie agroalimentaire, il s'y ajoute une exigence d'hygiène : le tapis en contact avec les aliments doit être nettoyé selon le plan de nettoyage et de désinfection de l'établissement.
La méthode de nettoyage dépend du produit transporté et du type de bande :
- Produits secs et pulvérulents (carrières, granulats, céréales) : brossage, soufflage et entretien des racleurs, sans eau qui ferait coller la poussière.
- Produits gras ou collants : lavage à l'eau chaude avec un détergent compatible avec le caoutchouc ou le PVC de la bande, faute de quoi le revêtement se dégrade.
- Agroalimentaire : nettoyage et désinfection quotidiens, souvent par lavage automatisé intégré au convoyeur (buses, brosses rotatives), avec des produits agréés pour le contact alimentaire.
Le nettoyage se fait toujours machine consignée, jamais bande en mouvement à la main : c'est l'une des premières causes d'accidents sur les convoyeurs. Une brosse de nettoyage ou un lavage automatisé limite justement l'intervention humaine dans la zone dangereuse.
Comment fixer la fréquence d'intervention
Il n'existe pas de fréquence universelle. Elle dépend de la cadence, du nombre d'heures de fonctionnement par jour, du produit transporté et de l'environnement de travail. Un convoyeur de plateforme logistique qui transporte des colis en ambiance sèche ne vieillit pas comme une bande de carrière exposée à la poussière abrasive ou un tapis d'usine alimentaire lavé chaque soir.
Une organisation courante, à adapter aux préconisations du fabricant, distingue trois niveaux :
- Contrôle visuel quotidien ou à chaque prise de poste par l'opérateur : centrage de la bande, bruits anormaux, propreté, fonctionnement des arrêts d'urgence.
- Inspection hebdomadaire ou mensuelle par le service de maintenance : rouleaux, racleurs, tension, jonctions, lubrification des paliers.
- Révision périodique (souvent annuelle, plus fréquente en conditions sévères) : contrôle complet de la structure, des tambours, du réducteur, mesure de l'usure de la bande, remplacement planifié des pièces d'usure.
Le bon programme de maintenance se corrige avec le temps : si une même pièce casse avant sa révision, la fréquence était trop longue ; si elle est systématiquement changée en parfait état, elle était trop courte. C'est en tenant un carnet d'interventions, papier ou logiciel, que l'on affine ces intervalles et qu'on prolonge la longévité de l'installation.
Détecter les signes d'usure avant la panne
Certains signaux doivent déclencher une intervention sans attendre la prochaine révision :
- bruits inhabituels (grincement, claquement, sifflement d'une bande qui patine) ;
- vibrations excessives sur la structure ou sur un palier ;
- échauffement anormal d'un roulement ou du moteur ;
- décentrage visible de la bande, traces de frottement sur le châssis ;
- matière qui tombe le long du convoyeur ou s'accumule sous le retour ;
- bords de bande effilochés, jonction qui se soulève.
Traités tôt, ces symptômes se règlent souvent en une courte intervention : un rouleau changé, un racleur réglé, une tension reprise. Ignorés, ils mènent à la déchirure de bande ou au roulement qui casse, avec plusieurs heures d'arrêt. Former les opérateurs à les reconnaître est l'investissement le moins cher et le plus rentable : ce sont eux qui voient la machine tous les jours. La question des compétences rejoint ici celle des ressources humaines d'une PME : un technicien de maintenance qualifié se recrute difficilement et se garde en le formant.
Sécurité et normes : ce que l'entreprise doit garantir
La maintenance d'un convoyeur n'est pas seulement une question de productivité. En France, le Code du travail impose à l'employeur de maintenir les équipements de travail en état de conformité (article R4322-1). Pour les convoyeurs à bande, la norme NF EN 620 fixe les exigences de sécurité des transporteurs à courroie pour produits en vrac, et la directive Machines 2006/42/CE encadre la conception, avant son remplacement par le règlement européen 2023/1230, applicable à partir de janvier 2027.
Concrètement, cela implique de conserver les protecteurs en place après chaque intervention, de consigner l'énergie avant toute opération (procédure de consignation électrique et mécanique), de tester régulièrement les arrêts d'urgence et de tenir à jour le registre des vérifications. Une modification de l'installation, comme un allongement ou un changement de cadence, doit aussi être évaluée sous l'angle de la sécurité des opérateurs.
Faire appel à un service de maintenance spécialisé ou internaliser ?
Toutes les PME n'ont pas un service de maintenance capable de vulcaniser une jonction ou de diagnostiquer un réducteur. Le partage le plus fréquent consiste à garder en interne les contrôles quotidiens, le nettoyage et les petits réglages, et à confier à un prestataire les révisions, les réparations lourdes et les remplacements de bande. Un contrat de maintenance préventive avec un spécialiste apporte des pièces en stock, une fréquence d'intervention tenue et un regard extérieur sur les points faibles de l'installation.
Le raisonnement est proche de celui qui pousse à externaliser ses machines spéciales : on garde la maîtrise de ce qui fait la différence et on confie à des experts ce qui demande un savoir-faire rare. Chaque environnement industriel a ses contraintes, poussière abrasive, humidité, produits chimiques ou cadences élevées, et une solution efficace dans une usine agroalimentaire ne convient pas forcément à une carrière.
Usure, nettoyage, fréquence : les doutes des responsables de production
Quelle est la principale cause d'arrêt d'un tapis roulant industriel ?
L'usure de la bande et les défauts d'alignement arrivent en tête, souvent liés à un rouleau grippé ou à des résidus collés sur les tambours. Sans contrôle régulier, ils finissent en déchirure ou en arrêt complet de la ligne.
À quelle fréquence faut-il inspecter un convoyeur industriel ?
Un contrôle visuel à chaque prise de poste, une inspection technique hebdomadaire ou mensuelle et une révision complète au moins annuelle forment une base courante, à adapter à la cadence, au produit transporté et aux préconisations du fabricant.
Comment prolonger la durée de vie d'un tapis de convoyeur ?
En gardant la bande centrée et bien tendue, en nettoyant les rouleaux et les racleurs, en remplaçant tôt les rouleaux grippés et en consignant chaque intervention pour ajuster le programme de maintenance préventive.